
喷码知识
喷码机换产频繁,怎样减少改日期和换模板出错?
换产频繁的企业要把喷码模板、日期规则、审核流程和开机首检固定下来,减少错码和漏码风险。
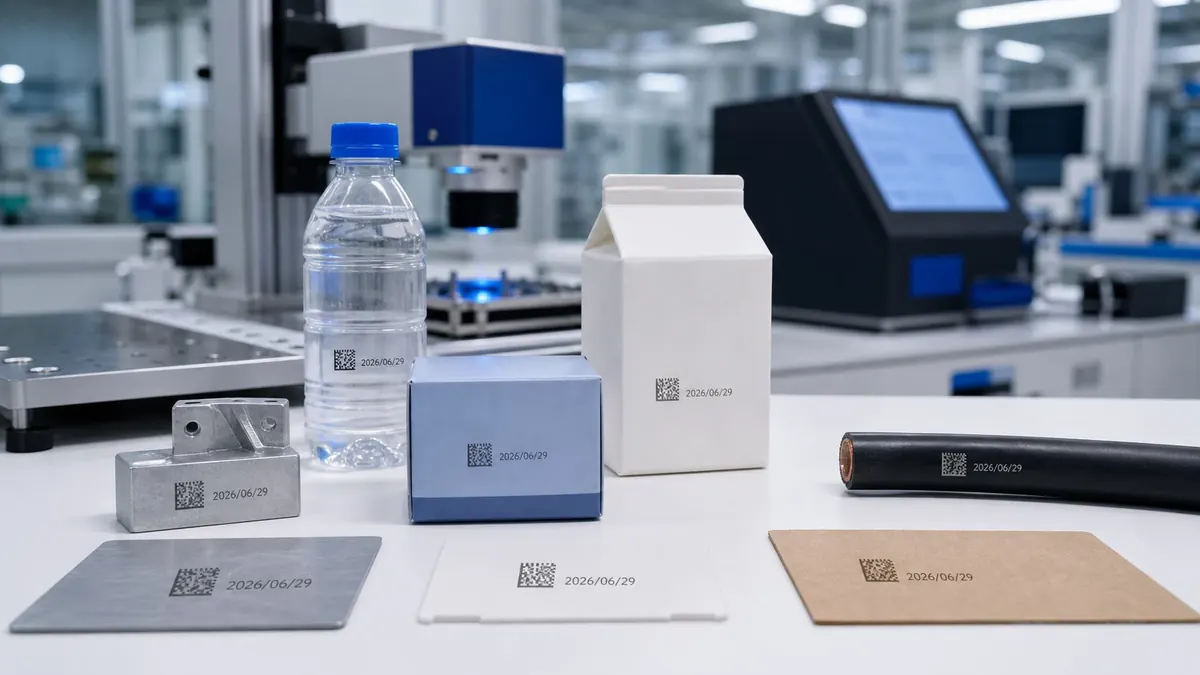
食品、日化、线缆、建材和包装企业经常会遇到换产频繁的问题。上午生产一个规格,下午换另一个规格,日期、批号、包装语言、二维码规则都可能变化。喷码机本身可以快速修改内容,但如果现场流程不清楚,就容易出现错码、漏码或旧模板误用。
减少出错的第一步,是把常用产品做成固定模板。模板名称要直观,最好包含产品名称、规格或客户简称,避免操作人员看到一串相似名称时选错。模板里固定不变的内容尽量锁定,现场只改日期、批号和少量可变字段。
第二步是统一日期和批号规则。有些企业同一车间里既有“2026/09/28”,又有“20260928”,还有“26.09.28”,这会增加审核难度。建议按照客户要求和内部标准统一格式,并在工单上写清楚。
第三步是做好首件确认。每次换产后,先喷几件样品,由操作人员和负责人确认内容、位置、清晰度和扫码结果。确认后再进入连续生产。这个动作看似多花几分钟,但能减少后面整批返工。
第四步是记录异常。比如哪类产品经常改错日期,哪台设备换模板容易选错,哪种包装喷印位置不稳定。把问题记录下来,后续才能优化模板和操作流程。
如果企业换产特别频繁,可以考虑把喷码机和工单、扫码或产线信号联动,减少人工输入。相关内容可以结合喷码机产线信号触发一起规划。
换产频繁不是不能用喷码机,而是更需要把模板和流程管理好。设备负责打印,流程负责减少人为错误,两者配合才稳定。